- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
Carane Wire Reducing Mills Ngapikake Akurasi Dimensi?
Pabrik pengurangan kabel nambah akurasi dimensi liwat kesenjangan gulung sing dikontrol, pengurangan multi-stand, lan pakan bahan sing stabil. Artikel iki nerangake faktor proses kunci sing mengaruhi konsistensi diameter kawat, kualitas permukaan, lan stabilitas produksi, bebarengan karo pertimbangan praktis kanggo milih solusi gulungan kawat.
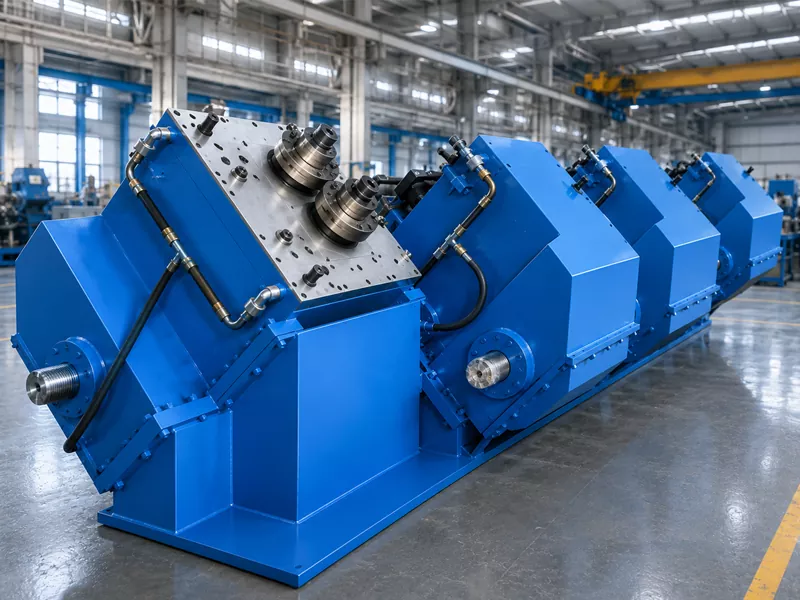
Carane Wire Reducing Mills Ngapikake Akurasi Dimensi?
Ing produksi kabel logam, nggayuh diameteripun target mung bagean saka proses. Njaga dimensi konsisten ing sadawane dawa kabel iku merata penting, utamané nalika materi bakal digunakake kanggo komponen tliti, luwih mbentuk, utawa manufaktur otomatis.
Ing GRM Rolling Mill, kita nganggep akurasi dimensi minangka asil saka desain peralatan lan kontrol proses. A Wire Ngurangi Mill nyuda diameteripun kabel metallic lan bahan rod liwat kontrol deformasi rolling. Tinimbang gumantung kabeh ing pasukan tensile lan drawing mati, materi liwat muter muter sing mboko sithik nyuda ukuran salib-bagean.
Kanggo baja karbon, baja tahan karat, baja paduan, lan wesi adhedhasar tembaga, pendekatan iki menehi rute produksi alternatif utawa pelengkap kanggo gambar kabel konvensional. Kanthi proses rolling sing dirancang kanthi bener, pabrikan bisa nambah konsistensi dimensi, nyuda stres tarik sing disebabake gambar, lan matesi cacat permukaan sing ana gandhengane karo gesekan die.
Dadi, kepiye carane pabrik pengurangan kawat nambah akurasi dimensi? Wangsulan kasebut kalebu sawetara faktor sing saling gegandhengan, kalebu kontrol gap gulung, desain pass, feed material, stabilitas rolling, lan pangukuran sajrone produksi.
Daftar Isi
- 1. Carane ora Wire Ngurangi Mill Control Dimensi Wire?
- 2. Lima Faktor Sing Ngaruhi Akurasi Dimensi
- 3. Wire Rolling vs Traditional Wire Drawing
- 4. Carane Njaga Ukuran Wire Konsisten Sajrone Produksi
- 5. Aplikasi Pengurangan Wire Precision
- 6. Apa sing kudu dipikirake dening Produsen Nalika Milih Pabrik Pengurangan Kawat?
- 7. Pitakonan sing Sering Ditakoni
1. Carane ora Wire Ngurangi Mill Control Dimensi Wire?
A pabrik ngurangi kabel dianggo dening liwat kabel logam utawa rod liwat seri saka rolling stands. Saben stand ngetrapake tekanan sing dikontrol menyang materi, nyuda area cross-sectional kanthi progresif tinimbang nyoba nggayuh kabeh pengurangan diameter ing siji operasi.
Ing pengalaman kita, nyebarake deformasi ing pirang-pirang stand penting nalika ngolah bahan sing mbutuhake kontrol dimensi sing stabil. Pengurangan gedhe banget ing pass siji bisa nambah risiko deformasi sing ora rata, variasi dimensi, lan masalah permukaan.
Sawetara faktor mekanik lan proses nemtokake dimensi pungkasan:
- Kesenjangan gulung:Jarak antarane gulungan kerja nemtokake jumlah deformasi materi ing saben pass.
- Desain Pass:Pengurangan sing ditugasake kanggo saben ngadeg mengaruhi carane merata materi owah-owahan wujud.
- kacepetan Rolling:Koordinasi kacepetan sing konsisten mbantu njaga gerakan materi sing stabil ing antarane stand.
- Bahan pakan:Panganan lan alignment sing stabil nyuda kemungkinan deformasi sing ora rata.
- Kondisi Roll:Gulung, kondisi permukaan, lan keselarasan bisa mengaruhi konsistensi dimensi lan kualitas permukaan.
Kanggo produksi kabel tliti, diameteripun target ngirim ora dianggep ing isolasi. Disaranake uga mriksa ovality, variasi dimensi ing dawa kabel, lan kondisi permukaan. Pangukuran kasebut menehi gambaran sing luwih lengkap babagan kualitas produksi sing nyata.
2. Lima Faktor Sing Ngaruhi Akurasi Dimensi
Malah nalika pabrik rolling dirancang kanggo ngurangi tliti, asil final gumantung carane peralatan wis diatur lan dilakokno. Kita umume menehi perhatian marang limang faktor ing ngisor iki nalika ngevaluasi akurasi dimensi kabel.
2.1 Roll Longkangan imbuhan lan Stabilitas
Longkangan Roll iku salah siji saka faktor paling langsung mengaruhi ukuran kabel final. Yen longkangan ora diatur kanthi bener, materi bisa ngalami pengurangan sing gedhe banget utawa ora cukup.
Contone, nalika ngurangi kabel saka 8 mm nganti 6 mm, pangurangan sing dibutuhake kudu disebarake miturut desain pass sing dipilih. Setelan longkangan sing nyata kudu nyathet prilaku deformasi materi, geometri gulung, lan pengurangan sing ditugasake kanggo saben stand.
Disaranake mriksa konsistensi longkangan muter sajrone persiyapan lan sawise pangaturan. Reresik mekanik, nyandhang gulung, lan keselarasan uga kudu dianggep amarga variasi cilik bisa mengaruhi asil dimensi pungkasan.
2.2 Multi-Stand abang lan Pass Design
Proses rolling multi-stand ngidini manufaktur nyebarake pengurangan diameter ing sawetara tahapan. Iki mbantu supaya ora konsentrasi kakehan deformasi ing siji pass.
Desain pass kudu adhedhasar diameter wiwitan, diameter target, sifat material, lan geometri pungkasan sing dibutuhake. Kanggo macem-macem gelar baja lan wesi adhedhasar tembaga, jadwal pengurangan sing cocog bisa beda-beda.
Nalika ngembangake proses rolling, kita luwih seneng nggawe urutan pengurangan sing cocog tinimbang mung nambah tingkat pengurangan kanggo nambah efisiensi produksi. Jadwal pass sing seimbang mbantu njaga deformasi sing stabil lan nyuda kemungkinan panyimpangan dimensi.
2.3 Sifat Material lan Kualitas Wire mlebu
Materi sing mlebu duwe pengaruh langsung marang kinerja pabrik pengurangan kawat. Logam sing beda-beda nanggapi kanthi beda kanggo tekanan gulung amarga kekuatan ngasilake, kekerasan, daktilitas, lan karakteristik pengerasan kerja ora padha.
Contone:
- Baja karbon:Kekuwatan lan atose beda-beda gumantung karo kondisi kelas lan pangolahan sadurunge, sing mengaruhi jadwal pengurangan sing dibutuhake.
- Baja tahan karat:Pengerasan kerja kudu dianggep, utamane nalika ngolah biji kanthi resistensi deformasi sing luwih dhuwur.
- Baja paduan:Komposisi campuran sing beda bisa ngasilake respon deformasi lan syarat rolling sing beda.
- Paduan adhedhasar tembaga:Daktilitas sing relatif dhuwur ndadekake kontrol deformasi lan perlindungan permukaan dadi pertimbangan penting.
Sadurunge produksi, disaranake konfirmasi diameter kabel mlebu, bahan bahan, kekerasan, lan kondisi permukaan. Miwiti karo materi inconsistent ndadekake luwih angel kanggo entuk diameteripun final stabil, preduli saka peralatan Rolling digunakake.
2.4 Rolling Speed lan Koordinasi Inter-Stand
Ing rolling multi-stand, materi obah terus antarane stands sukses. Saben ngadeg kudu operate ing kacepetan cocok kanggo maringi leladen area cross-sectional ganti lan aliran materi.
Yen koordinasi kacepetan ora stabil, ketegangan utawa kompresi sing gedhe banget bisa berkembang ing antarane stand. Kahanan kasebut bisa mengaruhi pakan kabel, konsistensi dimensi, lan stabilitas proses rolling.
Mulane, kita nganggep sinkronisasi kacepetan minangka bagean penting saka gulungan kawat presisi. Parameter operasi kudu dicocogake karo materi, jadwal pengurangan, lan syarat produksi tinimbang dipilih kanthi mandiri kanggo saben stand.
2.5 Rol Nyandhang lan Maintenance peralatan
Gulungan terus kontak karo logam sajrone produksi. Sajrone wektu, nyandhang utawa karusakan lumahing bisa ngganti geometri rolling efektif lan mengaruhi konsistensi kabel rampung.
Pemriksaan reguler kudu nutupi permukaan gulungan, bantalan, keselarasan, komponen transmisi, lan bagean liyane sing mengaruhi stabilitas rolling. Yen panyimpangan dimensi katon bola-bali, mriksa kondisi gulungan lan persiyapan mekanik asring luwih migunani tinimbang nggawe pangaturan parameter acak.
3. Wire Rolling vs Traditional Wire Drawing
Teken kabel lan gulungan kawat digunakake kanggo nyuda diameter kawat logam, nanging gumantung ing mekanisme deformasi sing beda.
Gambar kabel tradisional narik logam liwat die, nyuda bagean salib liwat deformasi tarik. A pabrik ngurangi kabel nggunakake muter muter kanggo compress lan reshape materi. Gumantung ing syarat materi lan produksi, rolling bisa dadi proses alternatif utawa bisa bebarengan nggambar ing rute manufaktur multi-tataran.
| Bandhingan | Wire Ngurangi Mill | Gambar Kawat Tradisional |
|---|---|---|
| Metode deformasi | Kompresi liwat muter muter | Deformasi tensile liwat drawing die |
| Kekuwatan material | Utamané komprèsi roll-mlebu | Utamane gaya tarik tensile |
| Pengurangan diameter | Disebarake ing rolling stands | Dikontrol dening ukuran die lan nggambar pass |
| Pertimbangan lumahing | Kondisi permukaan gulung lan keselarasan penting | Kondisi mati lan gesekan penting |
| Pertimbangan proses | Roll gap, desain pass, lan koordinasi kacepetan | Pilihan mati, gaya tarik, lan pelumasan |
| Peran khas | Proses pengurangan diameter alternatif utawa pelengkap | Proses sing diadegake kanggo nyuda diameter kawat |
Ora ana cara sing cocog kanggo saben syarat produksi. Kanggo bahan utawa aplikasi kanthi kekuatan dhuwur ing ngendi stres tarik sing disebabake dening teken, rolling bisa menehi kaluwihan proses sing migunani. Nanging, pilihan sing nyata kudu gumantung saka diameter sing dibutuhake, sifat material, permukaan permukaan, toleransi dimensi, lan syarat pangolahan hilir.
Ing sawetara jalur produksi, manufaktur uga nggunakakepabrik gulungan kawat profilkanggo gawé kabel karo geometris cross-sectional tartamtu. Boten kados reduksi diameteripun kabel babak prasaja, rolling profil mbutuhake manungsa waé nyedhaki muter desain alur lan aliran materi amarga wangun target kudu maintained saindhenging proses.
4. Carane Njaga Ukuran Wire Konsisten Sajrone Produksi
Nginstal mesin rolling tliti mung salah siji bagéan saka solusi. Njaga akurasi dimensi mbutuhake prosedur produksi sing bisa diulang. Adhedhasar faktor proses sing dibahas ing ndhuwur, dianjurake supaya fokus ing langkah praktis ing ngisor iki.
Langkah 1: Konfirmasi Spesifikasi Material sing mlebu
Rekam diameter kabel sing mlebu, bahan bahan, kekerasan, lan kondisi permukaan awal. Yen variasi diameter wis ana ing bahan mentah, iki kudu diidentifikasi sadurunge nyetel paramèter rolling.
Langkah 2: Nggawe Jadwal Pengurangan sing Cocok
Nemtokake diameter pungkasan sing dibutuhake lan ngetung pengurangan sing dibutuhake ing papan gulung. Pengurangan saben pass kudu dipilih miturut prilaku deformasi materi lan kisaran kerja peralatan.
Langkah 3: Priksa Roll Alignment lan Setelan Gap
Sadurunge produksi, priksa keselarasan gulung lan konfirmasi manawa kesenjangan kerja cocog karo persiyapan proses. Kondisi mekanik sing konsisten mbantu nyuda variasi ing antarane produksi.
Langkah 4: Monitor Stabilitas Rolling
Sajrone operasi, mbayar manungsa waé kanggo dipakani materi, sinkronisasi ngadeg, getaran mboten umum, lan owah-owahan ing lumahing kabel. Tandha-tandha kasebut bisa nuduhake kahanan sing ora stabil sadurunge masalah dimensi dadi nyebar.
Langkah 5: Ukur Wire Rampung
Kabel rampung kudu dicenthang ing sawetara posisi tinimbang ing siji titik. Disaranake ngrekam pangukuran diameter ing sadawane dawa kabel lan mriksa pangukuran ing macem-macem arah kanggo ngenali ovality.
Kanggo garis produksi kanthi syarat dimensi sing ketat, peralatan pangukuran online sing cocog bisa mbantu ngenali panyimpangan sajrone operasi. Pemriksaan offline banjur bisa digunakake kanggo verifikasi lan rekaman kualitas.
| Item Inspeksi | Apa Priksa | Apa Iku Penting |
|---|---|---|
| Diameter kawat | Diameteripun diukur ing pirang-pirang posisi | Konfirmasi apa ukuran target wis entuk |
| Ovality | Bedane diameter ing arah sing beda | Ngenali deformasi cross-sectional sing ora rata |
| Kondisi lumahing | Goresan, tandha, retak, lan cacat liyane sing katon | Mbantu ngevaluasi kondisi gulungan lan kualitas proses |
| Konsistensi dimensi | Variasi ing dawa kabel | Evaluasi stabilitas produksi |
Siji titik sing kudu ditekanake yaiku presisi nominal mesin lan toleransi dimensi nyata kabel rampung ora mesthi padha. Toleransi pungkasan kudu dikonfirmasi liwat uji coba proses khusus materi lan standar inspeksi sing disepakati.
5. Aplikasi Pengurangan Wire Precision
Pabrik nyuda kabel digunakake ing aplikasi pangolahan logam ing ngendi pengurangan diameter sing dikontrol lan dimensi materi sing konsisten dibutuhake. Konfigurasi proses sing cocog gumantung saka materi lan syarat produk rampung.
Pengolahan Kawat Baja Karbon
Kawat baja karbon digunakake ing pengikat, komponen mekanik, produk kabel industri, lan aplikasi liyane sing mbutuhake karakteristik dimensi tartamtu. Pengurangan gulung sing dikontrol bisa mbantu nyiyapake kawat kanggo operasi pambentukan utawa pangolahan sabanjure.
Pabrikan Kawat Baja Tahan Karat
Kawat baja tahan karat umume digunakake ing komponen industri, hardware, lan produk logam khusus. Amarga gelar stainless steel beda duwe karakteristik hardening karya, pass desain lan paramèter rolling kudu dipilih kanthi teliti.
Produksi Kawat Baja Paduan
Kawat baja paduan digunakake ing aplikasi sing mbutuhake sifat mekanik tartamtu. Proses rolling kudu nyathet kekuwatan materi lan resistensi deformasi kanggo njaga dimensi sing stabil sajrone nyuda.
Tembaga-Based Alloy Wire
Kabel wesi tembaga lan tembaga digunakake ing aplikasi listrik, elektronik, lan industri. Konsistensi dimensi penting nalika kabel kudu nyukupi syarat khusus kanggo proses luwih lanjut, perakitan, utawa manufaktur komponen.
6. Apa sing kudu dipikirake dening Produsen Nalika Milih Pabrik Pengurangan Kawat?
Nalika ngevaluasi pabrik nyuda kabel, disaranake miwiti karo syarat produksi nyata tinimbang milih peralatan mung adhedhasar kacepetan sing diiklanake utawa kapasitas pengurangan maksimal.
Informasi ing ngisor iki mbantu nemtokake manawa konfigurasi mesin cocok:
| Parameter pilihan | Informasi kanggo Konfirmasi |
|---|---|
| Bahan mentahan | Baja karbon, baja tahan karat, baja paduan, utawa paduan berbasis tembaga |
| diameteripun mlebu | Minimal lan maksimum wiwitan kabel utawa diameteripun rod |
| Diameter target | Dhiameter rampung lan toleransi dimensi sing dibutuhake |
| Reduksi syarat | Rasio pengurangan total lan jumlah pass sing dibutuhake |
| Kapasitas produksi | Dibutuhake output lan kacepetan operasi |
| Kualitas produk | Rampung permukaan, ovality, lan konsistensi dimensi |
| Proses hilir | Nggambar, straightening, nglereni, mbentuk, utawa operasi liyane |
Ing GRM Rolling Mill, fokus kita yaiku peralatan rolling presisi cerdas lan teknologi pembentuk logam. Jiangsu Goodroller Machinery Co., Ltd. nglacak asal-usule menyang Zhangjiagang Hongxinyuan Technology Co., Ltd., diadegake ing 2008. Sawise restrukturisasi strategis ing 2015, perusahaan terus ngembangake kemampuane ing pambentukan logam lan peralatan rolling presisi.
Rangkaian produk kalebu peralatan rolling mill lan solusi khusus kanggo pangolahan logam, kalebu peralatan pita fotovoltaik (PV). Kanggo manufaktur sing ngevaluasi pabrik pengurangan kawat, disaranake ngrembug babagan bahan materi, dimensi mlebu lan target, kapasitas produksi, lan kualitas kabel sing dibutuhake sadurunge nemtokake konfigurasi peralatan sing cocog.
Sinau luwih lengkap babagan peralatan lan macem-macem produk ingKaca produk GRM Rolling Mill.
7. Pitakonan sing Sering Ditakoni
1. Apa kauntungan utama saka pabrik nyuda kabel?
Pabrik pengurangan kawat nggunakake kompresi rolling kanggo nyuda diameter kawat logam. Nyedhiyakake proses alternatif utawa pelengkap kanggo gambar tradisional lan bisa mbantu nyuda stres tarik sing diakibatake teken nalika njaga pengurangan dimensi sing dikontrol.
2. Bahan apa sing bisa diproses dening pabrik pengurangan kawat?
Gumantung saka konfigurasi mesin lan desain proses, pabrik pengurangan kawat bisa ngolah baja karbon, baja tahan karat, baja paduan, lan paduan berbasis tembaga. Kekerasan material lan karakteristik deformasi kudu dianggep nalika milih paramèter rolling.
3. Pripun ngontrol variasi diameteripun kabel sak rolling?
Miwiti kanthi mriksa konsistensi materi sing mlebu, setelan celah gulung, keselarasan gulung, lan distribusi pengurangan. Dipakani stabil lan kacepetan ngadeg diselarasake uga penting. Kawat rampung kudu diukur ing pirang-pirang posisi kanggo ngenali variasi diameter lan ovality.
4. Bisa kabel Rolling rampung ngganti gambar kabel tradisional?
Ora ing saben aplikasi. Rolling bisa ngganti utawa nglengkapi operasi drawing tartamtu, gumantung ing materi, diameteripun target, syarat lumahing, lan rute produksi. Sawetara produk isih mbutuhake gambar utawa finishing tambahan kanggo entuk dimensi lan kualitas permukaan sing ditemtokake.
5. Punapa punika prabédan antarane pabrik nyuda kabel lan pabrik rolling kabel profil?
A pabrik ngurangi kabel umume fokus ing ngurangi diameteripun saka kabel babak utawa rod. A pabrik rolling kabel profil dirancang kanggo gawé wangun salib-bagean tartamtu liwat grooves muter dirancang khusus. Pilihan peralatan gumantung apa prodhuk final mbutuhake profil babak utawa shaped.
6. Informasi apa sing dibutuhake sadurunge ngonfigurasi pabrik pengurangan kawat?
Informasi utama kalebu bahan bahan, diameter mlebu, diameter target, toleransi dimensi sing dibutuhake, kapasitas produksi, lan syarat kualitas permukaan. Nyedhiyakake rincian kasebut ngidini konfigurasi peralatan lan proses rolling dievaluasi nglawan kahanan produksi sing nyata.
Kesimpulan
Akurasi dimensi ing pengurangan kabel ora ditemtokake dening parameter mesin siji. Stabilitas celah muter, desain pass, sifat material, sinkronisasi stand, lan prosedur inspeksi kabeh nyumbang kanggo asil pungkasan.
Kanggo manufaktur sing nggarap baja karbon, baja tahan karat, baja paduan, utawa wesi basis tembaga, pabrik pengurang kabel sing dikonfigurasi kanthi bener bisa nyedhiyakake rute rolling sing dikontrol kanggo ngurangi diameter. Ing GRM Rolling Mill, kita percaya yen peralatan sing paling cocok kudu dipilih miturut materi, spesifikasi kabel rampung, lan syarat produksi sing nyata-ora mung kapasitas sing dirating mesin.
Kanggo njelajah peralatan rolling presisi sing cocog kanggo proses produksi sampeyan, bukakGRM Rolling Mill.